
Artykuł Cię zaciekawił? Dowiedziałeś się czegoś więcej? Koniecznie zostaw komentarz! Skomentuj jako pierwszy i podziel się swoimi wrażeniami. Napisz, jak oceniasz nasz artykuł i zostaw opinię. Weź udział w dyskusji. Masz wątpliwości i chcesz dowiedzieć więcej na temat poruszanego zagadnienia? Daj znać, o czym jeszcze chciałbyś przeczytać. Dziękujemy za Twój wkład w budowę bazy komentarzy. Zachęcamy do zapoznania się z pozostałymi artykułami i komentarzami innych użytkowników.
Co w budowie nitownicy decyduje o jakości połączenia nitowego
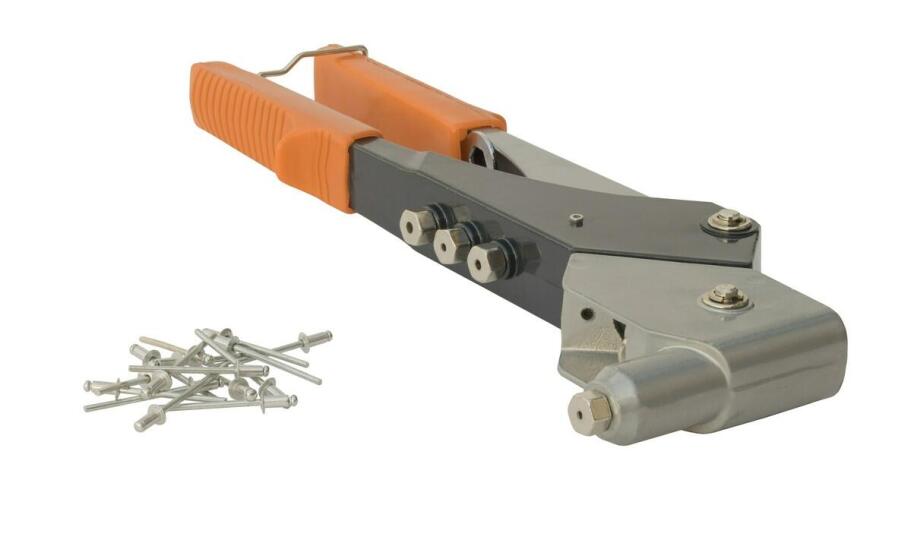
Ręczna nitownica bywa oceniana przede wszystkim po jakości uzyskanego połączenia, a nie wyłącznie po maksymalnej sile zacisku. Użytkownicy profesjonalni sprawdzają, czy tuleja nitu równomiernie się spęczyła, czy trzpień zerwał się w przewidzianym miejscu i czy łączone elementy nie uległy odkształceniu. Wielu początkujących operatorów mylnie zakłada, że mocniejsze zaciśnięcie dłoni automatycznie zrekompensuje błędy w doborze osprzętu. Siła sama w sobie nie decyduje o końcowym efekcie montażu. Największe znaczenie ma precyzyjne przeniesienie obciążenia na trzpień nitu oraz zachowanie odpowiednich parametrów na każdym etapie zaciskania. Niewłaściwa technika potrafi osłabić strukturę metalu, co w warunkach przemysłowych generuje poważne zagrożenia konstrukcyjne.
Jak mechanizm dźwigni i chwyt wpływają na osiowość
Konstrukcja narzędzia opiera się na zastosowaniu niezawodnej dźwigni dwustronnej. Ściskanie uchwytów sprawia, że szczęki zaciskają się na trzpieniu nitu i ciągną go w kierunku mechanizmu wewnętrznego. Fizyka układu przekłada relatywnie niewielką siłę ludzkiej ręki na potężny nacisk dzięki dłuższemu ramieniu rączek roboczych. Tuleja złącza ulega stopniowemu spęcznieniu po drugiej stronie spajanej blachy, a sam trzpień zrywa się w fabrycznie osłabionym miejscu. Bezpieczna i przewidywalna kontrola tego procesu wymaga stabilnego trzymania narzędzia, aby ruch odbywał się płynnie i bez nagłych szarpnięć.
Przeczytaj również: Narzędzia ręczne w pracach glazurniczych
Jakość zespolenia zależy ściśle od utrzymania metalowego pręta w idealnej osi wywierconego otworu. Wewnętrzne elementy chwytne muszą blokować ten detal centralnie i bezwzględnie eliminować boczne luzy podczas pracy. Nosowa końcówka stabilizuje nit przed wejściem w twardy materiał, stanowiąc pierwszą linię podparcia układu. Niewspółosiowy chwyt lub znaczne zużycie końcówki prowadzą do asymetrycznego odkształcenia rurki. Taka wada skutkuje osłabionym trzymaniem dwóch warstw i wywołuje widoczne deformacje powłoki. Ostrza zaciskowe z biegiem czasu ulegają naturalnemu stępieniu, co obniża współczynnik tarcia. Regularne oczyszczanie tego obszaru z opiłków metalu wydłuża żywotność podzespołów. Pełna powtarzalność zacisku wymaga także wystarczającej długości skoku roboczego, aby złącze zdążyło ulec odpowiedniemu uplastycznieniu.
Przeczytaj również: Narzędzia ręczne wykorzystywane w profesjonalnych pracach warsztatowych
Dobór nita i parametrów roboczych do materiału
Fizyczne wymiary elementu złącznego decydują o ostatecznej wytrzymałości całego układu. Długość części roboczej musi odpowiadać sumie grubości łączonych płyt powiększonej o średnicę nita lub wynosić minimum półtorakrotność docelowej głębokości. Technicy montażu przypominają, że otwór w detalu wymaga średnicy o 0,1–0,2 mm większej niż rozmiar samej rurki. Surowiec tworzący złącze musi chemicznie odpowiadać podłożu, aby zapobiec korozji galwanicznej. Zastosowanie wariantu miedzianego do arkuszy aluminiowych szybko wywoła utlenianie i degradację wiązania na skutek różnic potencjałów. W przypadku montażu sztywnych ram niezbędne okazują się nity ze stali nierdzewnej. Profesjonalne nitownice ręczne doskonale radzą sobie ze stalowymi i aluminiowymi komponentami w miejscach pozbawionych dostępu do sprężonego powietrza. Zbyt krótki nit uniemożliwia prawidłowe zakotwiczenie, podczas gdy zbyt długi model pozostawia uciążliwy czop do manualnego usunięcia.
Przeczytaj również: Narzędzia ręczne stanowiące wyposażenie warsztatu
Luźne zespolenie, wystający pręt i koncentryczne zarysowania na łbie często sugerują błąd doboru, a nie awarię samego sprzętu. Zbyt obszerny otwór w płycie sprawia, że rozprężająca się obudowa nita nie wypełnia pustej przestrzeni. Zbyt ciasne wiercenie blokuje wejście złącza, generuje ostre zadziory i nieodwracalnie niszczy krawędzie detalu. Praktyka serwisowa specjalistów z firmy Poznit Serwis dowodzi, że zużyte części eksploatacyjne wywołują zjawisko ślizgania się trzpienia wewnątrz głowicy. Niejednokrotnie wystarczy wdrożyć rygorystyczne procedury wiercenia i wymienić elementy cierne, aby natychmiast przywrócić płynność działania narzędzia bez potrzeby zakupu nowego urządzenia.
Bezpieczeństwo połączenia wynika bezpośrednio z geometrycznego prowadzenia trzpienia i prawidłowego skoku szczęk pociągowych. Ścisłe dopasowanie wymiarów złącza do szerokości szczeliny oraz rodzaju obrabianego surowca determinuje ostateczną odporność na siły ścinające. Utrzymanie restrykcyjnych tolerancji podczas nawiercania chroni poszycie przed postępującym luzowaniem się elementów pod wpływem wibracji. Właściwa kalibracja siły rąk do oporu stawianego przez zrywany pręt wymaga wprawy, ale odpowiednio serwisowany sprzęt znacząco ułatwia to zadanie. Umiejętne wykorzystanie mechaniki narzędzia i stosowanie dopasowanych komponentów gwarantuje uzyskanie estetycznych i odpornych na obciążenia mocowań podczas rutynowych prac warsztatowych i terenowych.
 Dziękujemy za ocenę artykułu
 Błąd - akcja została wstrzymana
Dodaj komentarz
Dziękujemy za dodanie komentarza
Po weryfikacji, wpis pojawi się w serwisie.
Błąd - akcja została wstrzymana
Komentarze użytkowników
Przeczytaj także
-

Charakterystyka i wykorzystanie olejowosków do drewna
Drewno jest najpopularniejszym materiałem naturalnym wybieranym do prac wykończeniowych oraz wykonywania różnego typu elementów łączących w sobie charakter dekoracyjny i użytkowy. Ze względu na swoją...
-
Przewaga szaf na wymiar nad gotowymi rozwiązaniami
Wybór mebli do wnętrza jest kluczowy dla aranżacji przestrzeni. Szafy na wymiar we Wrocławiu oferują wiele korzyści, które przewyższają gotowe rozwiązania. Inwestycja w meble dostosowane do...
-
Jak wybrać najlepsze dachy dla domów w Lądku Zdroju?
Wybór odpowiedniego dachu to kluczowy element budowy lub remontu domu. W Lądku Zdroju, gdzie warunki atmosferyczne mogą być zmienne, istotne jest, aby pokrycie było nie tylko estetyczne, ale także...
-
Jakie są kluczowe aspekty montażu zewnętrznych drzwi, które wpływają na ich trwałość?
Przygotowanie otworu drzwiowego to kluczowy etap montażu, który wpływa na trwałość i funkcjonalność drzwi zewnętrznych. Właściwe pomiary zapewniają długowieczność oraz estetykę. Należy zwrócić uwagę...
-

Bluzki damskie na specjalne okazje – jak wyglądać elegancko?
Wybór bluzek damskich w butiku na wyjątkowe chwile jest kluczowy dla eleganckiego wyglądu. Te elementy odzieży podkreślają styl i osobowość, dlatego warto zwrócić uwagę na różnorodność modeli oraz...
-
Montaż pokryć blaszanych na terenach otwartych — jak ekspozycja na wiatr modyfikuje zasady instalacji
Na terenach otwartych brakuje naturalnych osłon wiatrowych w postaci wysokich drzew, wzniesień lub zwartej zabudowy. Taka lokalizacja powoduje bezpośrednie oddziaływanie silnych podmuchów na połacie...
-

Konstrukcje drewniane - efektywność, ekologia i trwałość
Drewno to surowiec, który od pokoleń kojarzy się z polską architekturą, a także z niezwykłą trwałością i funkcjonalnością. Konstrukcje drewniane to rozwiązanie coraz bardziej popularne, zarówno w...
-

Renowacja schodów drewnianych – jak cyklinowanie przywraca im blask?
Cyklinowanie odgrywa kluczową rolę w renowacji schodów drewnianych, przywracając im estetykę i trwałość. Proces ten polega na usunięciu zużytej warstwy drewna, co umożliwia uzupełnienie ubytków oraz...