
Artykuł Cię zaciekawił? Dowiedziałeś się czegoś więcej? Koniecznie zostaw komentarz! Skomentuj jako pierwszy i podziel się swoimi wrażeniami. Napisz, jak oceniasz nasz artykuł i zostaw opinię. Weź udział w dyskusji. Masz wątpliwości i chcesz dowiedzieć więcej na temat poruszanego zagadnienia? Daj znać, o czym jeszcze chciałbyś przeczytać. Dziękujemy za Twój wkład w budowę bazy komentarzy. Zachęcamy do zapoznania się z pozostałymi artykułami i komentarzami innych użytkowników.
Dlaczego kolejność CNC i spawania decyduje o jakości detali wykonywanych na zlecenie
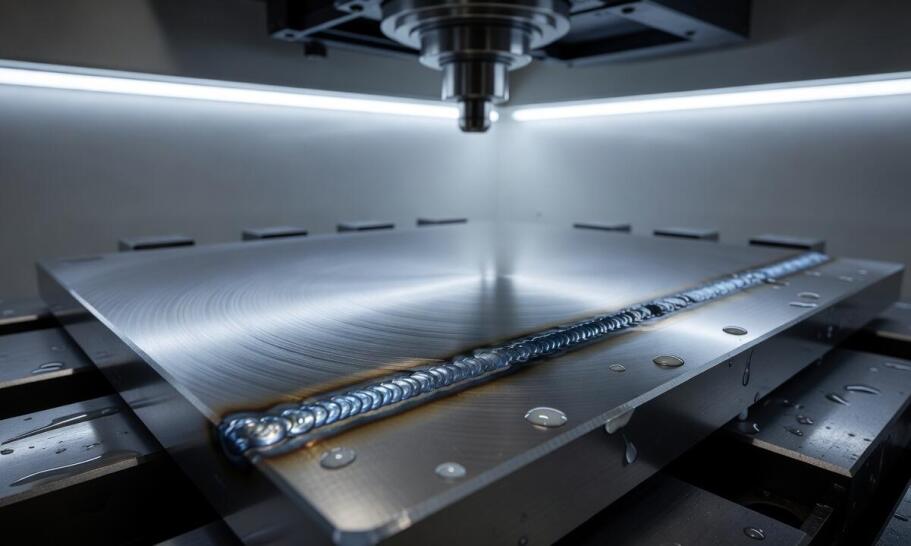
Detal metalowy poddany sekwencji cięcia, skrawania i spawania rzadko zachowuje się jak jednorodny półfabrykat wyciągnięty prosto z huty. Łączenie procesów obróbki ubytkowej z działaniem wysokich temperatur wymusza stałą kontrolę nad zachowaniem materiału. Zmiana geometrii wynika bezpośrednio z interakcji zjawisk termicznych oraz mechanicznych. Te dwa czynniki wspólnie wpływają na końcowe wymiary, płaskość powierzchni i precyzję pasowania gotowego elementu. Właściwe zaplanowanie kolejności poszczególnych kroków pozwala uniknąć trwałej deformacji. Przemyślana strategia produkcyjna decyduje o tym, czy dany element zmontuje się bez problemów na docelowej linii technologicznej.
Wpływ ciepła spawalniczego na zmianę pierwotnej geometrii
Ciepło wprowadzane w strefę łączenia powoduje skurcz wzdłużny i poprzeczny oraz nagłe odkształcenia kątowe. Nierównomierne nagrzewanie i późniejsze szybkie chłodzenie prowadzi do wypaczeń, które trwale zmieniają płaskość bazową powierzchni. Przesunięciu ulegają również wyznaczone wcześniej osie otworów i gwintów montażowych. Z tego powodu metalowy element po obróbce termicznej niemal zawsze wymaga dodatkowej korekty wymiarowej dla spełnienia surowych kryteriów tolerancji przewidzianych przez konstruktora.
Przeczytaj również: Czym są obrotniki spawalnicze?
Wybór odpowiedniej sekwencji operacji zależy od docelowych wymagań dla całego zespołu. Gdy projekt zakłada zachowanie rygorystycznej dokładności punktów bazowych, precyzyjna obróbka cnc pozwala ustalić powierzchnie odniesienia jeszcze przed nałożeniem spoiny. Odpowiednie przygotowanie krawędzi ułatwia przetop i zwiększa wytrzymałość złącza. W takiej sytuacji wykonawca celowo zostawia naddatek technologiczny na końcowe planowanie. W przypadku bardzo sztywnych konstrukcji lub złączy o dużej objętości spoiny inżynierowie zakładają wykonanie frezowania dopiero po całkowitym wystygnięciu struktury. Pozwala to skutecznie zniwelować wszelkie naprężenia szczątkowe i przywrócić pierwotnie zaplanowane wymiary gabarytowe.
Przeczytaj również: Jak dobrać uchwyt spawalniczy? Porady i sugestie
Informacje techniczne a koszty realizacji krótkich serii
Precyzyjne zdefiniowanie baz referencyjnych na maszynie numerycznej stanowi fundament utrzymania zakładanej tolerancji każdego detalu. Odpowiednio przygotowane powierzchnie ułatwiają stabilne pozycjonowanie elementów w przyrządach spawalniczych i minimalizują ryzyko powstawania głębokich odkształceń materiału w trakcie spawania. Zintegrowane podejście produkcyjne stosowane przez markę Ściskpol zakłada jednoczesne planowanie operacji skrawania oraz spawania MIG. Ułożenie całości procesu w jednym zakładzie pozwala na bieżąco korygować ewentualne błędy ułożenia półfabrykatów.
Przeczytaj również: Zalety i zastosowanie spawarek TIG
Uruchomienie procesu wytwarzania wymaga przekazania pełnego zestawu danych technologicznych przez klienta. Dokumentacja rysunkowa musi zawierać dokładny gatunek materiału, tolerancje geometryczne, wymagany rodzaj spoiny oraz określoną kolejność zabiegów cieplnych. Brak tych informacji opóźnia przygotowanie oprogramowania i wymusza dobieranie parametrów metodą prób i błędów. Widoczne różnice w kosztach realizacji wynikają bezpośrednio z nakładów robocizny na ustawienie maszyny, przygotowanie oprzyrządowania oraz dobór narzędzi skrawających.
W krótkich partiach produkcyjnych każda dodatkowa korekta po spawaniu zauważalnie podnosi koszt jednostkowy wytworzenia detalu. Wynika to z konieczności ponownego bazowania nieregularnego przedmiotu na stole frezarki. Długie serie amortyzują wydatki na przygotowanie produkcji, a wypracowana powtarzalność procesu termicznego znacznie obniża potrzebę wprowadzania ręcznych poprawek wykończeniowych.
Optymalny układ procesów wytwórczych opiera się na ciągłym kompromisie między rygorem narzuconej tolerancji a liczbą koniecznych operacji pośrednich. Prawidłowa sekwencja pracy na maszynach numerycznych i stanowiskach spawalniczych fizycznie zmniejsza łączny nakład potrzebnych roboczogodzin. Przemyślane ustalenie baz referencyjnych na wczesnym etapie obróbki zabezpiecza geometrię detalu. Takie podejście gwarantuje stabilność wymiarową bez konieczności uciążliwego prostowania gotowych wyrobów z użyciem prasy mechanicznej.
 Dziękujemy za ocenę artykułu
 Błąd - akcja została wstrzymana
Dodaj komentarz
Dziękujemy za dodanie komentarza
Po weryfikacji, wpis pojawi się w serwisie.
Błąd - akcja została wstrzymana
Komentarze użytkowników
Przeczytaj także
-

Dlaczego warto inwestować w nowoczesne pokrycia dachowe?
Nowoczesne pokrycia dachowe odgrywają kluczową rolę w budownictwie, wpływając na estetykę, funkcjonalność oraz trwałość obiektów. Inwestowanie w innowacyjne rozwiązania przynosi korzyści zarówno pod...
-
Jak interpretować klasy ścieralności, reakcji na ogień i higieny przy wykładzinach dla obiektów komercyjnych
Nazwa konkretnego modelu podłogi niewiele mówi o jego przydatności do zastosowań komercyjnych. Dopiero weryfikacja klasy użytkowej, reakcji na ogień i atestów higienicznych pozwala ocenić...
-
Jakie są najnowsze trendy w zastosowaniu spieków kamionkowych w architekturze?
Nowoczesne materiały w architekturze rewolucjonizują sposób projektowania wnętrz i elewacji budynków. Spieki kamionkowe zyskują popularność dzięki swoim wyjątkowym właściwościom, takim jak cienkość,...
-

Stroje do kriokomory a higiena – jak dbać o ich czystość?
Higiena stroju do kriokomory ma kluczowe znaczenie dla bezpieczeństwa oraz komfortu pacjentów. Czystość odzieży wpływa na jakość usług oraz efektywność terapii. W artykule omówimy istotność higieny,...
-

Projektowanie tarasów i balkonów: jak stworzyć przytulną przestrzeń na świeżym powietrzu?
Projektowanie tarasów i balkonów to nie tylko estetyka, ale również funkcjonalność przestrzeni na świeżym powietrzu. Celem jest stworzenie przytulnej strefy, spełniającej oczekiwania użytkowników....
-
Dopasowanie udźwigu i wysięgu maszyny do rozpiętości podmiejskiej zabudowy szeregowej i wielorodzinnej
Współczesne inwestycje mieszkaniowe na obrzeżach miast charakteryzują się specyficznymi warunkami przestrzennymi, w których budynki wielorodzinne i rozległe szeregowce powstają na zróżnicowanych,...
-

Rola parapetów zewnętrznych w odprowadzaniu wody opadowej – kluczowe informacje
Parapety zewnętrzne są niezbędne w każdym budynku, pełniąc istotne funkcje w kontekście odprowadzania wody opadowej. Odpowiedni dobór oraz montaż tych elementów wpływają na trwałość elewacji i...
-
Jakie parametry techniczne powinny mieć drzwi, aby były funkcjonalne?
Wybór odpowiednich drzwi to kluczowy element każdego projektu budowlanego. Omówimy najważniejsze parametry techniczne, które wpływają na funkcjonalność oraz spełniają oczekiwania użytkowników....