
Artykuł Cię zaciekawił? Dowiedziałeś się czegoś więcej? Koniecznie zostaw komentarz! Skomentuj jako pierwszy i podziel się swoimi wrażeniami. Napisz, jak oceniasz nasz artykuł i zostaw opinię. Weź udział w dyskusji. Masz wątpliwości i chcesz dowiedzieć więcej na temat poruszanego zagadnienia? Daj znać, o czym jeszcze chciałbyś przeczytać. Dziękujemy za Twój wkład w budowę bazy komentarzy. Zachęcamy do zapoznania się z pozostałymi artykułami i komentarzami innych użytkowników.
Jak dobór plastyfikatora zmienia właściwości PVC w przetwórstwie opakowań i profili
Spis treści
- Mechanizm działania plastyfikatora w strukturze polimeru
- Wpływ plastyfikatorów na właściwości fizykochemiczne
- Bezpieczeństwo przetwórstwa i regulacje dla opakowań
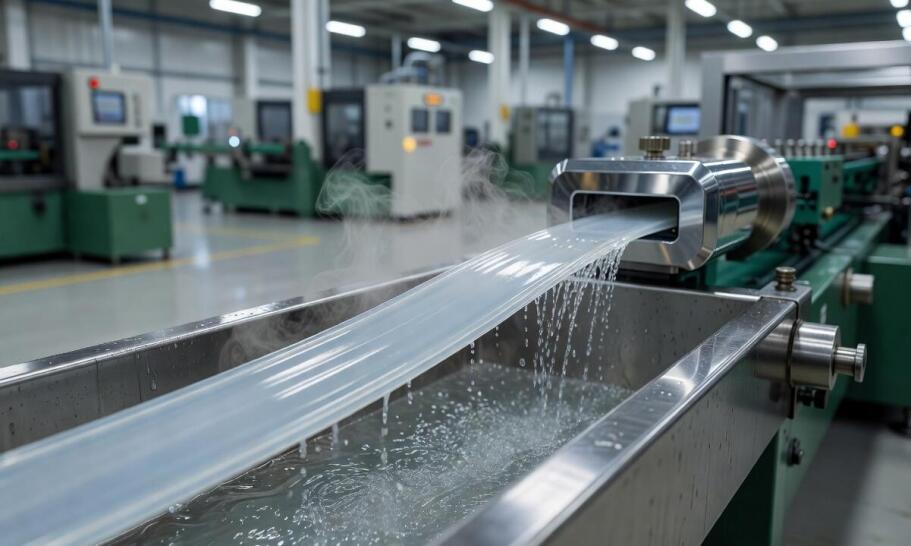
W przetwórstwie polichlorku winylu odpowiednie przygotowanie mieszanki determinuje końcowe parametry wyrobu. Ten sam bazowy gatunek żywicy PVC, w zależności od zastosowanego modyfikatora, zachowuje się zupełnie odmiennie zarówno na linii produkcyjnej, jak i w gotowej aplikacji. Różnice te obejmują między innymi płynność masy podczas formowania, optymalne temperatury przetwórstwa oraz ostateczne cechy użytkowe, takie jak giętkość folii opakowaniowych czy odporność mechaniczna uszczelek. Zrozumienie relacji między polimerem a wprowadzonym dodatkiem pozwala zakładom przetwórczym precyzyjnie sterować procesem technologicznym.
Mechanizm działania plastyfikatora w strukturze polimeru
Polichlorek winylu w czystej postaci jest materiałem sztywnym, co wynika z silnych oddziaływań międzycząsteczkowych. Wprowadzenie odpowiednich substancji modyfikujących zmienia fizyczną strukturę tworzywa bez modyfikacji jego budowy chemicznej. Cząsteczki plastyfikatora wnikają pomiędzy długie łańcuchy polimeru i skutecznie osłabiają wiązania typu van der Waalsa. Dzięki temu zwiększa się ruchliwość poszczególnych segmentów łańcuchów, co bezpośrednio przekłada się na obniżenie sztywności całego układu.
Przeczytaj również: Jakie są najpopularniejsze rodzaje tworzyw sztucznych?
Proces ten tłumaczą najczęściej teorie smarująca oraz wolnej objętości. Według pierwszej koncepcji modyfikator zachowuje się jak wewnętrzny środek smarny, który ułatwia wzajemne przemieszczanie się makrocząsteczek podczas obróbki mechanicznej i termicznej. Z kolei teoria wolnej objętości zakłada, że dodatek rozpycha łańcuchy, tworząc pustą przestrzeń niezbędną do ich swobodnego ruchu. W efekcie temperatura zeszklenia surowca spada z pierwotnych około 80 stopni Celsjusza do wartości zbliżonych do zera lub nawet ujemnych. Tworzywo przechodzi ze stanu szklistego w wysoce elastyczny, co nie tylko ułatwia jego formowanie, ale również warunkuje przydatność gotowego detalu w codziennym użyciu.
Przeczytaj również: Rola środków pomocniczych w masach szpachlowych
Wpływ plastyfikatorów na właściwości fizykochemiczne
Wybór konkretnej grupy chemicznej modyfikatora determinuje finalne właściwości mechaniczne i termiczne produktu. Podstawowym mierzalnym efektem plastyfikacji jest spadek twardości. Zależnie od zastosowanej receptury oraz udziału masowego dodatku, twardość materiału może spaść o kilkadziesiąt punktów w skali Shore A, co umożliwia przekształcenie twardej rury w elastyczny wąż techniczny. Nie jest to jednak uniwersalna wartość, ponieważ dynamika zmian parametrów ściśle zależy od specyfiki konkretnego procesu produkcyjnego oraz kompatybilności plastyfikatora z wybranym gatunkiem żywicy.
Przeczytaj również: Podział tworzyw sztucznych
Ważnym parametrem technicznym jest zachowanie elastyczności w skrajnych warunkach termicznych. Zastosowanie popularnych ftalanów sprawdza się w standardowych aplikacjach, jednak w przypadku materiałów narażonych na mróz lepsze rezultaty zapewniają adypiniany. Związki te znacząco poprawiają elastyczność niskotemperaturową, zapobiegając pękaniu profili zimą. Wyzwaniem pozostaje natomiast zjawisko migracji, czyli powolnego przemieszczania się cząsteczek dodatku na powierzchnię wyrobu. Z tego powodu w aplikacjach wymagających najwyższej stabilności wymiarowej stosuje się plastyfikatory polimeryczne o dużej masie cząsteczkowej, które ograniczają ulatnianie się modyfikatora i chronią materiał przed przedwczesnym starzeniem. Dobór ten musi również uwzględniać parametry reologiczne niezbędne przy wytłaczaniu czy kalandrowaniu, gdzie niższa lepkość stopu ułatwia szybszą pracę maszyn.
Bezpieczeństwo przetwórstwa i regulacje dla opakowań
Produkcja opakowań mających bezpośrednią styczność z żywnością podlega surowym normom prawnym, które zawężają katalog dostępnych surowców. Zgodnie z rozporządzeniem (UE) nr 10/2011, producenci muszą opierać się wyłącznie na pozytywnej liście dozwolonych substancji. Przepisy te narzucają rygorystyczne limity migracji globalnej oraz specyficznej (SML), co wymusza laboratoryjne potwierdzenie, że modyfikator nie przenika do żywności w ilościach zagrażających zdrowiu konsumentów. Przedsiębiorstwa przetwórcze muszą gromadzić pełną dokumentację techniczno-prawną, w tym deklaracje zgodności dla każdej partii materiału, co gwarantuje rzetelną identyfikowalność na rynku.
Sprawna produkcja wymaga nie tylko odpowiednich certyfikatów, ale też niezawodnych łańcuchów dostaw dopasowanych do lokalnego przemysłu. W praktyce rynkowej hurtowni Borchem widzimy, że podstawą utrzymania ciągłości pracy wytłaczarek jest terminowy dostęp do precyzyjnie dobranych surowców. Dystrybuowane plastyfikatory w Łodzi i okolicach pozwalają zakładom przetwórczym płynnie reagować na zmiany w specyfikacjach zamawianych folii. Ostateczny sukces wdrożenia konkretnego rozwiązania nigdy nie opiera się na jednej izolowanej cesze chemicznej. Właściwa kompozycja to zawsze wypadkowa wymagań maszyny, środowiska pracy gotowego profilu oraz bezwzględnych uwarunkowań prawnych stawianych przed finalnym produktem.
 Dziękujemy za ocenę artykułu
 Błąd - akcja została wstrzymana
Dodaj komentarz
Dziękujemy za dodanie komentarza
Po weryfikacji, wpis pojawi się w serwisie.
Błąd - akcja została wstrzymana
Komentarze użytkowników
Przeczytaj także
-
Jakie rynnowe materiały są najtrwalsze i dlaczego?
Wybór odpowiednich materiałów do systemów rynnowych ma kluczowe znaczenie dla trwałości i funkcjonalności. Jakość tych elementów wpływa na odporność na warunki atmosferyczne oraz długowieczność...
-

Jak urządzić studio kuchenne?
Urządzanie studia kuchennego może być nie lada wyzwaniem, zwłaszcza jeśli dysponujemy ograniczoną przestrzenią. Jednak z odpowiednim planowaniem i doborem mebli oraz sprzętów, można stworzyć...
-
Jeden wykonawca na remoncie — jak zmienia się odpowiedzialność, decyzje i odbiór
Inwestor podpisuje umowę na generalną przebudowę lokalu i natychmiast otrzymuje spójny harmonogram obejmujący cały proces. Zamiast samodzielnie poszukiwać niezależnego elektryka, hydraulika oraz...
-

Praktyczne akcesoria kuchenne, które ułatwią codzienne przygotowywanie posiłków
Praktyczne akcesoria kuchenne odgrywają kluczową rolę w codziennym przygotowywaniu posiłków. Ułatwiają pracę, oszczędzają czas i pozwalają na twórcze eksperymentowanie w kuchni. Wybierając produkty...
-
Znaczenie izolacji termicznej w bramach garażowych segmentowych
Izolacja termiczna w segmentowych bramach garażowych w Kujawsko-Pomorskiem odgrywa niezwykle istotną rolę, gdyż wpływa na komfort użytkowania oraz efektywność energetyczną budynku. Dzięki...
-
Jak właściwie konserwować drzwi na wymiar, aby zachowały swój wygląd?
Właściwa konserwacja Zakładu Stolarskiego Krzysztofa Neubauera jest kluczowa dla długowieczności i estetyki drzwi na wymiar. Regularna pielęgnacja pozwala utrzymać pierwotny wygląd przez wiele lat,...
-

Jak ogrody zimowe chronią przed szkodliwymi czynnikami atmosferycznymi?
Ogrody zimowe to nie tylko estetyczny dodatek do domu, ale także funkcjonalna przestrzeń, która chroni przed niekorzystnymi warunkami atmosferycznymi. Dzięki nowoczesnym materiałom, takim jak szkło i...
-

Dlaczego warto rozważyć wynajem mieszkania przy metrze dla osób aktywnych zawodowo?
Wynajem mieszkań przy metrze zyskuje na popularności wśród osób pracujących zawodowo. Korzystne położenie umożliwia szybki dojazd do miejsca pracy, co oszczędza czas i energię. Wysoki standard lokali...