
Artykuł Cię zaciekawił? Dowiedziałeś się czegoś więcej? Koniecznie zostaw komentarz! Skomentuj jako pierwszy i podziel się swoimi wrażeniami. Napisz, jak oceniasz nasz artykuł i zostaw opinię. Weź udział w dyskusji. Masz wątpliwości i chcesz dowiedzieć więcej na temat poruszanego zagadnienia? Daj znać, o czym jeszcze chciałbyś przeczytać. Dziękujemy za Twój wkład w budowę bazy komentarzy. Zachęcamy do zapoznania się z pozostałymi artykułami i komentarzami innych użytkowników.
Jak przygotowane drewno zmniejsza zużycie narzędzi i korekty na CNC
Spis treści
- Rodzaje drewna w produkcji listew
- Innowacje w produkcji ekologicznych listew
- Korzyści z zastosowania ekologicznych listew
Nawet poprawnie wygenerowany program CNC może dać nierówny rezultat, gdy surowiec wejściowy ma nieregularną wilgotność lub ukryte naprężenia. Operatorzy maszyn obróbczych często spotykają się z sytuacją, w której frez pracuje dokładnie według zadanego algorytmu, a mimo to krawędzie wychodzą faliste, zaś sam detal nie trzyma zakładanej tolerancji wymiarowej. Odpowiednio przygotowany surowiec eliminuje większość tych problemów jeszcze przed uruchomieniem wrzeciona. Stabilność parametrów drewna bezpośrednio przekłada się na mniejsze obciążenie układów mechanicznych i wyższą powtarzalność obrabianych partii.
Wpływ suszenia i strugania na proces frezowania
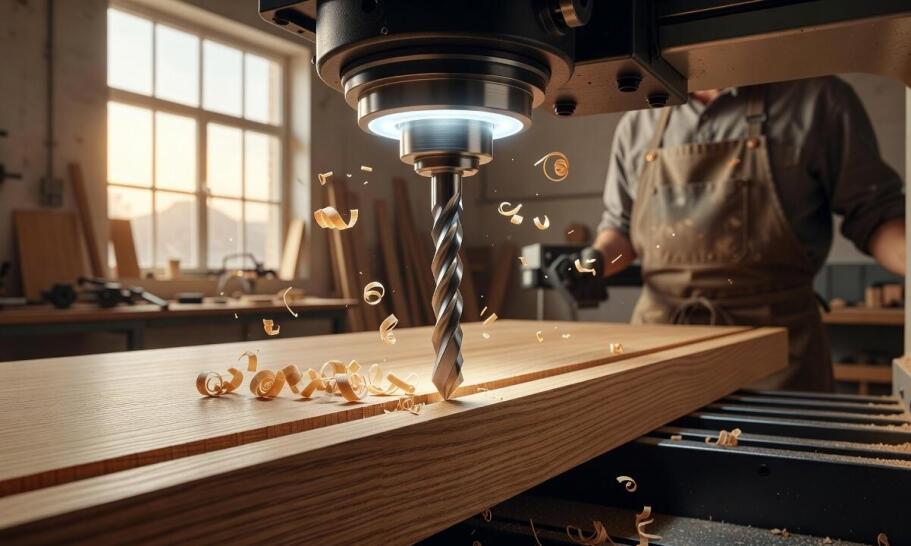
Równy przekrój, stabilna wilgotność oraz prostoliniowość obniżają opór skrawania podczas pracy głowicy frezującej. Drewno o równomiernej wilgotności w granicach 8–12% jest łatwiejsze w obróbce i znacznie mniej podatne na nagłe odkształcenia niż materiał o wyższej zawartości wody. Wstępne suszenie w komorach zmniejsza późniejsze zużycie narzędzi, ponieważ pozbawiony nadmiaru wilgoci materiał stawia mniejszy opór ostrzom. Z kolei kalibracja i struganie wyrównują płaszczyzny oraz usuwają wady powierzchniowe, co gwarantuje stabilny naddatek materiału i przewidywalny tor skrawania.
Przeczytaj również: Czym są rozwiązania CNC?
Paczenie drewna i lokalne nierówności wymuszają na operatorach obniżenie prędkości posuwu, programowanie dodatkowych przejść narzędzia oraz częste przestrajanie maszyny. Gdy krzywa deska ugina się pod dociskiem lub posiada zafalowany brzeg, oprogramowanie sterujące musi na bieżąco kompensować te wady. Wydłuża to cały cykl operacyjny i zwiększa ryzyko powstawania braków. Większe odchyłki grubości lub kształtu przy niestabilnym materiale wymagają interwencji, aby zapobiec wyrwaniu włókien, uszkodzeniu krawędzi czy przypaleniu obrabianej powierzchni.
Przeczytaj również: Rodzaje drewna używane w produkcji schodów: cechy i właściwości
Własne zaplecze obróbki wstępnej odgrywa w takich procesach kluczową rolę. Praktyka produkcyjna, którą na co dzień stosuje Zakład Grabo Waldemar Irzyk, opiera się na samodzielnym suszeniu i struganiu tarcicy przed skierowaniem jej na centra numeryczne. Firma z Niebocka zużywa rocznie kilkanaście tysięcy metrów sześciennych elementów bukowych i dębowych. Przy pierwszym elemencie z nowej partii płyt klejonych oraz podczas wstępnej próby seryjnej program CNC jest dostrajany do rzeczywistych, zmierzonych parametrów surowca. Pomiar kontrolny po pierwszym przejściu wrzeciona pozwala skorygować offsety bazowe, zanim na stół roboczy trafi docelowe zamówienie.
Przeczytaj również: 5 zalet więźb wycinanych komputerowo?
Zużycie narzędzi i płynność pracy układów automatycznych
Stabilny wymiarowo i wilgotnościowo surowiec zmniejsza zużycie drogich frezów profilowych, ogranicza wibracje wrzeciona i poprawia jakość wykończenia krawędzi. Przy rygorystycznie utrzymanej wilgotności w optymalnym przedziale ostrza z węglików spiekanych lub diamentu polikrystalicznego zachowują swoją geometrię. Powierzchnia litego drewna wychodzi spod maszyny gładka i z reguły nie wymaga już skomplikowanej, ręcznej obróbki wykańczającej. Wibracje powstające podczas skrawania krzywego drewna odczuwalnie przyspieszają stępienie krawędzi tnących i wywołują mikropęknięcia na samej powłoce roboczej frezu.
Zintegrowane podajniki, dociski pneumatyczne i systemy sortowania na nowoczesnych liniach CNC są bardzo wrażliwe na różnice wymiarowe. Równy półprodukt zmniejsza liczbę zacięć mechanizmów transportowych i drastycznie ogranicza przestoje całej linii. Gdy grubość płyty waha się na jej długości, siłowniki dociskowe mogą nie utrzymać elementu z odpowiednią siłą, a rolki podajnika tracą wymaganą przyczepność. Maszyna wyłapuje błąd pozycjonowania i zatrzymuje cykl roboczy, co zmusza operatora do zresetowania układu i poprawy ułożenia detalu.
Systematyczna kontrola parametrów wejściowych zabezpiecza ciągłość pracy zakładu. Większe odchyłki wymiarowe i wilgotnościowe bezwzględnie wymagają ponownej kontroli parametrów cięcia przed uruchomieniem pełnej serii produkcyjnej. Drobna, zignorowana na początku niestabilność szybko kumuluje błędy podczas kolejnych operacji nawiercania i frezowania, co często prowadzi do odrzucenia całego wsadu przeznaczonego do późniejszego montażu.
Weryfikacja tolerancji na samym wejściu do gniazda obróbczego pozwala uniknąć marnotrawstwa cennego materiału i nieplanowanego zużycia czasu maszynowego. Obróbka drewna litego na centrach numerycznych przynosi oczekiwane rezultaty estetyczne i wytrzymałościowe tylko wtedy, gdy układ pracuje na surowcu o powtarzalnych właściwościach. Inwestycja we właściwe suszenie, formatowanie i struganie procentuje dłuższą żywotnością narzędzi oraz płynną, pozbawioną częstych przerw produkcją.
 Dziękujemy za ocenę artykułu
 Błąd - akcja została wstrzymana
Dodaj komentarz
Dziękujemy za dodanie komentarza
Po weryfikacji, wpis pojawi się w serwisie.
Błąd - akcja została wstrzymana
Komentarze użytkowników
Przeczytaj także
-
Jakie są kluczowe cechy idealnej kuchennej zabudowy?
Wybór zabudowy kuchennej jest kluczowy dla projektowania kuchni w Lublinie. Powinna ona być zarówno funkcjonalna, jak i estetyczna, spełniając oczekiwania użytkowników. Ergonomia przestrzeni...
-
Nowoczesne meble biurowe a akustyka – jak poprawić komfort pracy?
W dzisiejszych czasach, gdy praca biurowa staje się coraz bardziej wymagająca, komfort akustyczny w miejscu pracy odgrywa kluczową rolę. Odpowiednie rozwiązania meblowe mogą znacząco wpłynąć na...
-
Dlaczego dokładność wykonania ocieplenia wpływa na komfort cieplny domu?
Ocieplenie budynków odgrywa kluczową rolę w zapewnieniu komfortu cieplnego mieszkańcom. Właściwie wykonany proces wpływa na efektywność energetyczną domu, co przekłada się na niższe rachunki za...
-

Pionowe czy poziome - na jakie ogrodzenie się zdecydować?
Jednym z ważnych wyborów podczas budowy domu jest decyzja o rodzaju ogrodzenia, które będzie oddzielało naszą posesję od sąsiadów lub drogi publicznej. Wybór pomiędzy ogrodzeniem pionowym a poziomym...
-

Jak domki drewniane są zabezpieczane przed ogniem?
Drewniane domki w naszym kraju cieszą się coraz większą popularnością. Są szybkie w budowie, ekologiczne i klimatyczne, przez co stanowią idealną inwestycję na działce za miastem. Często z budową...
-
Wybór zewnętrznych drzwi: kluczowe estetyczne i funkcjonalne aspekty
Wybór odpowiednich drzwi zewnętrznych ma istotne znaczenie dla estetyki i bezpieczeństwa domu. Drzwi zewnętrzne wpływają na wygląd budynku oraz chronią przed niepożądanymi gośćmi. W artykule omówimy...
-
Jakie są najczęstsze błędy popełniane przy wyborze mieszkania w Gdańsku?
Wybór mieszkania to kluczowy moment w życiu. W Gdańsku, z dynamicznym rynkiem nieruchomości, łatwo popełnić błędy, które mogą prowadzić do niezadowolenia. Zrozumienie pułapek pozwala uniknąć...
-

Na czym polega renowacja mebli drewnianych?
Renowacja mebli drewnianych to proces, który pozwala na odnowienie i przywrócenie blasku starym, zniszczonym meblom. Dzięki temu możemy cieszyć się pięknem i funkcjonalnością naszych mebli przez...